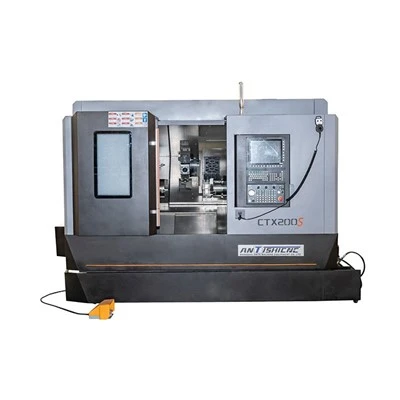
Se você já segurou uma peça de precisão, como um componente de dispositivo médico, um fixador aeroespacial ou um pequeno conector automotivo, provavelmente já interagiu com um trabalho que começou em um torno suíço CNC. Como fornecedor que passou anos solucionando problemas, otimizando e ajustando essas máquinas para nossos clientes, observei as operações de rosqueamento passarem de uma etapa meticulosa e propensa a erros a um dos processos mais confiáveis e repetíveis na usinagem de precisão moderna. O que diferencia o rosqueamento do torno suíço do giro em um torno padrão se resume ao seu design principal: a bucha guia que suporta a peça de trabalho próxima à ferramenta de corte, eliminando a flexibilidade que prejudica a precisão do rosqueamento para peças pequenas e delgadas.
Para entender como um torno suíço CNC executa o rosqueamento, primeiro precisamos nos basear no que diferencia esta categoria de máquina. Ao contrário dos tornos convencionais que prendem uma peça em uma extremidade, os tornos de estilo suíço (muitas vezes trocados por termos como CNC Swiss Turning ou Swiss Type CNC Lathe) alimentam a barra através de uma bucha guia que a mantém rigidamente a apenas alguns milímetros de distância das ferramentas de corte. Este suporte rígido não é negociável para rosqueamento, porque as roscas exigem movimento axial preciso da ferramenta em relação à peça de trabalho - qualquer flexão do balanço de um torno padrão causaria desalinhamento, passo inconsistente ou roscas danificadas. Nossa equipe na AB, como fornecedora de tornos CNC suíços, viu clientes lutarem com essa lacuna durante anos antes de mudarem para modelos de tornos automáticos do tipo suíço: peças que dobravam no meio da rosca, rejeitavam 15% das execuções de produção ou não conseguiam manter tolerâncias mais apertadas do que ±0,001 polegadas. Hoje, o rosqueamento em um torno suíço CNC é um processo simplificado e controlado, mas não é apenas “apertar um botão”. É uma série de movimentos coordenados entre o fuso da máquina, a torre da ferramenta e o sistema de controle que requer configuração cuidadosa, seleção de ferramenta e ajuste do programa.
Vamos percorrer o processo passo a passo, começando com os fundamentos que tornam possível o rosqueamento por usinagem suíça. Primeiro, toda operação de rosqueamento em torno suíço CNC depende do movimento sincronizado entre dois componentes: o fuso principal que gira a peça de trabalho e a torre da ferramenta que se move linearmente ao longo do eixo Z (o eixo paralelo à alimentação da barra). Em tornos convencionais, você usa um parafuso de avanço conectado ao fuso para acionar o movimento axial da ferramenta, o que limita a flexibilidade para peças pequenas ou complexas. Em uma configuração de torno CNC suíço, essa sincronização é feita eletronicamente por meio do sistema de controle da máquina - sem a necessidade de parafuso de avanço físico. O controle lê o sinal do codificador do fuso (um sensor que rastreia quantos graus o fuso girou) e envia comandos exatos e cronometrados para a torre da ferramenta para mover uma distância precisa ao longo de Z para cada grau de rotação do fuso. Por exemplo, uma rosca com passo de 1 mm exige que a ferramenta se mova 1 mm ao longo de Z sempre que o fuso faz uma rotação completa de 360 graus. Essa engrenagem eletrônica é chamada de "camming" ou "sincronização do fuso" e é o que torna a rosqueamento do torno suíço CNC muito mais versátil do que a rosqueamento manual ou semiautomático do torno suíço.
Em seguida, a seleção da ferramenta é uma etapa crítica decisiva, que muitos operadores iniciantes de torno suíço subestimam. As ferramentas de rosqueamento vêm em dois estilos principais para máquinas suíças: pastilhas de rosqueamento de ponto único e ferramentas de rosca laminadas (geralmente chamadas de matrizes de rolo). A rosqueamento de ponto único é o mais comum para roscas personalizadas de alta precisão, como aquelas usadas em implantes ortopédicos. Essas pastilhas são feitas de aço rápido ou metal duro, retificadas para combinar com o perfil da rosca - em forma de V, trapezoidal ou até mesmo roscas métricas ou unificadas personalizadas. A torre da ferramenta se move em um caminho helicoidal ao longo de Z, mergulhando a pastilha na peça de trabalho em cada passagem para cortar um “flanco” da rosca por revolução. A roscagem por rolo, por outro lado, utiliza duas matrizes de aço endurecido que pressionam a peça à medida que ela gira, deslocando o material para formar a rosca. É mais rápido, mais durável para execuções de alto volume e produz fios mais fortes porque comprime o material em vez de cortá-lo. Freqüentemente, informamos aos clientes que a escolha entre esses dois métodos depende de sua parte: o rosqueamento por rolo funciona melhor para materiais macios, como latão ou alumínio para fixadores, enquanto o ponto único é a única maneira de manter tolerâncias rígidas para peças médicas ou aeroespaciais.
Depois que a ferramenta é selecionada, o processo de configuração começa, e é aqui que o CNC Swiss Lathe Machining realmente brilha pela consistência. Primeiro, a barra é alimentada através da bucha guia e presa pelo fuso principal, com o excesso da barra estendendo-se além da bucha até as ferramentas de corte. Antes de rosquear, a máquina normalmente realizará uma operação de faceamento e mandrilamento para criar uma superfície lisa e plana onde a rosca começará - qualquer rebarba ou irregularidade aqui fará com que o inserto de rosqueamento lasque ou o passo da rosca fique errado. Em seguida, o sistema de controle carrega o programa de rosca, que inclui parâmetros específicos: passo, profundidade de cada corte, número de passes e pontos inicial e final da rosca. Um erro comum que vemos novos operadores cometerem é definir o ponto inicial da rosca muito próximo do fuso principal ou muito longe do final da barra. O "excentricidade da rosca" (a pequena seção sem rosca no início da peça) precisa ser longo o suficiente para que a ferramenta acelere até a taxa de avanço total antes de começar o corte, e o "alívio da rosca" no final precisa ser longo o suficiente para que a ferramenta desacelere para não colidir com a peça. Em um torno padrão, essa configuração é feita manualmente com cortes de teste, mas em um torno CNC suíço ela é programada com coordenadas precisas, para que você possa executar dezenas de peças idênticas sem ajustes.
Uma das maiores vantagens do rosqueamento do Torno Suíço CNC é sua capacidade de realizar várias operações em uma configuração, o que reduz erros e melhora a eficiência. Por exemplo, uma peça para uma válvula hidráulica pode exigir girar um degrau, fazer um furo e rosquear esse furo, tudo em um ciclo no torno suíço. Como a bucha-guia suporta a peça durante cada operação, não há necessidade de segurar novamente a peça em uma segunda máquina (uma etapa que introduz erros de alinhamento). A torre da ferramenta na maioria dos tornos suíços tem de 8 a 12 estações, cada uma contendo uma ferramenta diferente – faceamento, furação, rosqueamento e canal – para que a máquina alterne perfeitamente entre as operações. Recentemente, trabalhamos com um cliente que estava produzindo 10.000 peças de válvulas médicas em um torno convencional, exigindo três configurações separadas e resultando em uma taxa de rejeição de 12% devido a roscas desalinhadas. Mudar para um torno automático tipo suíço reduziu a rejeição para menos de 1% e reduziu o tempo de produção por peça em 40%, tudo porque a operação de rosqueamento foi realizada em uma configuração única e rígida.
Mas o rosqueamento em um torno CNC suíço tem seus desafios, especialmente quando se trabalha com peças muito pequenas - pense em peças com diâmetro inferior a 2 mm, comuns em componentes de smartphones ou peças de relógios. A mesma bucha guia que fornece rigidez para peças maiores pode, às vezes, causar atrito ou deflexão em peças extremamente pequenas, por isso trabalhamos com os clientes para ajustar a taxa de avanço e a velocidade do fuso para compensar. Uma velocidade muito alta do fuso causa vibração, o que leva a uma profundidade de rosca inconsistente; muito baixo e a ferramenta esfrega, fazendo com que o material manche e a linha fique fora das especificações. A seleção da refrigeração é outro fator importante: a refrigeração de alta pressão e alto fluxo é frequentemente usada na usinagem suíça para remover cavacos da ranhura da rosca, porque o acúmulo de cavacos entre a pastilha e a peça de trabalho fará com que a ferramenta arranhe a rosca. Tivemos clientes que tentaram usar sistemas de refrigeração padrão de seus antigos tornos convencionais e encontraram constantes erros de rosca relacionados aos cavacos, por isso sempre recomendamos que nossos clientes invistam em um sistema de refrigeração através da ferramenta para seus tornos suíços.
Outro recurso avançado que diferencia a moderna usinagem de torno suíço CNC para rosqueamento é o turbilhonamento de roscas, um processo especializado usado para roscas internas grandes ou roscas em peças longas e delgadas. O turbilhonamento de roscas usa uma cabeça rotativa com múltiplas pastilhas de rosqueamento que giram em torno da peça de trabalho em alta velocidade, cortando a rosca em uma única passagem, em vez de múltiplas passagens com uma pastilha de ponto único. Este processo é ideal para peças longas, como fios-guia médicos ou eixos pequenos, onde o rosqueamento de ponto único causaria flexão da peça de trabalho. Embora o turbilhonamento de roscas seja mais especializado, muitos dos modelos de torno CNC tipo suíço que fornecemos possuem cabeçotes giratórios opcionais, para que os clientes possam lidar com uma gama mais ampla de aplicações de rosqueamento sem investir em equipamentos separados.


Como fornecedor de tornos CNC suíços, sempre enfatizo que o rosqueamento nessas máquinas não é apenas uma função da máquina em si - é uma combinação do design da máquina, das ferramentas, do programa e da experiência do operador. A bucha-guia rígida, a sincronização eletrônica do fuso e a torre de múltiplas estações tornam os tornos suíços especialmente adequados para rosqueamento de peças pequenas e precisas que os tornos convencionais não conseguem manusear. Para clientes que buscam melhorar a consistência da rosca, reduzir as taxas de rejeição ou expandir a capacidade das peças, mudar para um torno estilo suíço costuma ser a solução de que precisam.
Se você estiver trabalhando em um projeto que exija rosqueamento de precisão ou deseja atualizar suas operações de usinagem, ficaremos felizes em orientá-lo sobre como nossos tornos suíços podem atender às suas necessidades. Esteja você produzindo componentes médicos, conectores automotivos ou fixadores aeroespaciais, nossa equipe tem experiência para ajudá-lo a otimizar seus processos de rosqueamento. Entre em contato conosco hoje para discutir suas necessidades e saber como um torno suíço CNC pode elevar sua produção.
Referências:
- Maquinista Americano. (2022). "Tornos estilo suíço: projeto e aplicações para usinagem de precisão." Sociedade de Engenheiros de Manufatura.
- Smith, J. (2021). "Operações de rosqueamento em centros de torneamento CNC Swiss." Ciência e Tecnologia de Usinagem, 25(3), 412-435.
- DeGarmo, EP, Black, JT e Kohser, RA (2020). Materiais e Processos de Fabricação (13ª ed.). Wiley.
- Associação Suíça de Máquinas-Ferramenta. (2023). "Melhores práticas para rosqueamento em tornos CNC tipo suíço." Feira Internacional de Tecnologia de Fabricação.