Se você já passou algum tempo operando um torno CNC Fanuc, sabe como é frustrante quando a concentricidade de uma peça está errada. Uma configuração errada, um pequeno erro de calibração ou até mesmo um mandril desgastado, e você fica com peças que não cabem, são rejeitadas ou custam tempo e dinheiro. Estou no mercado de torno CNC há mais de 12 anos, trabalhando diretamente com oficinas para resolver exatamente esses problemas, e vi em primeira mão que os problemas de concentricidade raramente vêm da própria máquina - eles vêm de etapas pequenas e fáceis de perder na configuração, operação e manutenção. Como alguém que fornece tornos CNC Fanuc, elaborei este guia prático e simples para garantir que suas peças permaneçam perfeitamente concêntricas todas as vezes.
Em primeiro lugar, vamos deixar uma coisa bem clara: concentricidade não é uma questão de adivinhação – é uma questão de processo. Muitos novos operadores vão direto para o início do ciclo sem verificar novamente o básico, e é aí que os erros acontecem. Vamos começar com a fixação do trabalho, porque esse é o maior fator que vejo as lojas bagunçando. Seu mandril é o ponto de conexão entre sua peça de trabalho e a máquina, portanto, se ele não estiver encaixado corretamente, nada mais importa. Alguns clientes me ligaram às 2 da manhã em pânico porque eles colocaram 50 peças ruins e rastrearam um mandril que não estava apertado uniformemente. Ao configurar uma peça em um torno Fanuc, não basta puxar a chave do mandril até que ela pare. Eu sempre uso o método "torque conforme especificação" e digo a todos os meus clientes para manterem uma chave de torque perto de suas máquinas - sem exceções. Especialmente para mandris de três mandíbulas, é necessário apertar cada mandíbula gradativamente, em um padrão cruzado, até 80% do torque recomendado do mandril e, em seguida, fazer uma segunda passagem até 100%. Isso evita que as mandíbulas se movam conforme você aperta, o que elimina a concentricidade mais rápido do que qualquer coisa.
Espere, e se você estiver executando peças maiores ou com formas irregulares, uma mandíbula padrão de três mandíbulas pode não funcionar. É quando um mandril de quatro mandíbulas ou pinça é sua melhor aposta, mas mesmo assim, você precisa acertar a peça. Eu sempre ensino os operadores a usar um relógio comparador para isso - você deseja verificar o desvio no diâmetro externo da peça antes mesmo de começar a programar. A maioria dos controles Fanuc tem uma função simples para ajustar os deslocamentos das mandíbulas em tempo real, para que você não precise afrouxar e reapertar manualmente as mandíbulas uma dúzia de vezes. Já vi lojas pularem essa etapa para economizar 10 minutos e acabarem perdendo uma hora consertando peças ruins. Não vale a pena.
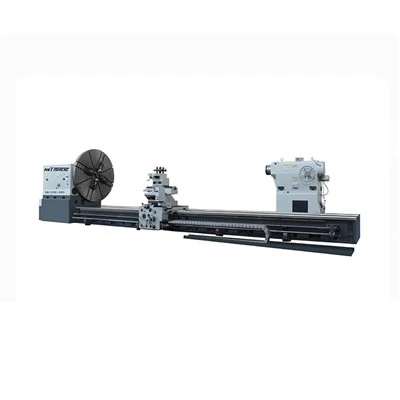
A seguir, configuração e calibração da máquina – isso não é apenas para os técnicos de serviço, ok? Mesmo se você comprou um torno CNC Fanuc topo de linha como oMáquina de torno CNC de cama planaEu forneço, sua máquina precisa de verificações regulares para mantê-la funcionando corretamente. O erro mais comum aqui é ignorar o alinhamento da máquina. Com o tempo, as formas, o fuso e a torre podem mudar um pouquinho, e isso resulta em uma concentricidade ruim, especialmente em peças longas. Eu recomendo fazer uma verificação rápida de alinhamento a cada 500 horas de operação. Você não precisa de uma enorme ferramenta de laboratório - apenas uma barra de precisão, um relógio comparador e uma régua. Passe a barra ao longo do eixo Z e verifique se há algum desvio; se for superior a 0,001 polegadas, ligue para o técnico de serviço. As máquinas Fanuc são construídas para manter o alinhamento, mas não são indestrutíveis – especialmente se estiverem operando em uma oficina movimentada com peças pesadas.
O desvio do fuso é outro grande problema que as pessoas ignoram. O fuso é o que gira a peça de trabalho, portanto, se estiver oscilando, sua peça ficará fora de rotação antes mesmo de tocar a ferramenta. Para verificar a excentricidade do fuso, monte uma barra de teste no mandril, gire-a lentamente e use um relógio comparador para medir a ponta da barra. Se o desvio for superior a 0,0005 polegadas, isso é um problema. Às vezes é apenas um cone do eixo sujo - pegue um pano limpo e sem fiapos (sem toalhas de papel, elas deixam fiapos!) E limpe o cone e a parte de trás da barra de teste. Eu consertei tantas chamadas de "fuso ruim" apenas fazendo isso. Se ainda estiver desligado, pode ser necessário ajustar a pré-carga do rolamento do fuso, algo que você pode fazer com as telas de diagnóstico do controle Fanuc - sem necessidade de desmontar tudo.
A programação e a configuração da ferramenta vêm em seguida, e vejo muitos operadores economizando aqui também. Ao iniciar as ferramentas, certifique-se de usar a mesma configuração de fixação que usará para produção. Espere, isso parece óbvio, mas você ficaria surpreso com quantas pessoas tocam as ferramentas com a peça removida ou com uma pressão de mandril diferente. Se a pressão do seu mandril for 1.000 PSI para produção, não comece com 500 PSI - essa pequena diferença na posição da peça prejudicará a concentricidade. Além disso, preste atenção ao desgaste da ferramenta. Mesmo uma pastilha nova se desgastará um pouco após 10 ou 20 peças, e isso pode deslocar a ponta da ferramenta em um milésimo de polegada, o que aumenta em peças longas. Os controles Fanuc possuem funções de compensação de desgaste da ferramenta, para que você possa ajustar isso rapidamente entre as execuções. Estabeleci uma regra para meus clientes: verificar o desgaste da ferramenta a cada 50 peças e fazer uma verificação completa do deslocamento da ferramenta a cada 100 peças. Isso é muito mais fácil do que retrabalhar um lote inteiro de peças ruins.
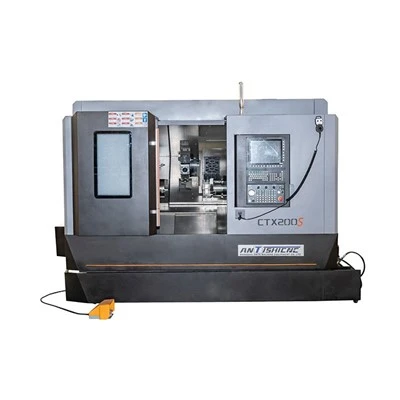
Espere, se você estiver realizando alguma operação de fresamento em seu torno Fanuc, como ranhura ou perfuração, e precisar que os recursos de torneamento e fresamento sejam concêntricos, um torno padrão pode não ser suficiente. Foi quando umMáquina de centro de torneamentoé útil. Essas máquinas são construídas para sincronizar os eixos de torneamento e fresamento, para que você não precise fixar novamente a peça, que é a principal causa de problemas de concentricidade em peças multioperacionais. Tive um cliente no ano passado que estava operando válvulas de motores automotivos em um torno horizontal padrão e eles estavam obtendo 0,003 polegadas de erro de concentricidade porque tiveram que virar a peça para fresar as extremidades. Mudaram para um centro de torneamento e eles reduziram para 0,0008 polegadas, muito abaixo de suas especificações, e economizaram duas horas por lote de peças. Esse é o tipo de ganho que faz o investimento valer a pena, com certeza.


Além disso, vamos falar sobre o material da peça e fixação para formatos estranhos. Se você estiver executando uma peça assimétrica, como um eixo com uma chaveta, não poderá simplesmente jogá-la em três mandíbulas e pronto. Use mandíbulas macias usinadas especificamente para essa peça. Usinar mandíbulas macias para combinar com o diâmetro externo da peça significa um ajuste perfeito, sem folgas, sem deslocamento. Sempre ensino meus clientes a usinar mandíbulas macias no próprio torno, enquanto as mandíbulas são montadas no mandril. Dessa forma, você garante que o diâmetro interno da mandíbula esteja perfeitamente concêntrico com o fuso da máquina. Demora 10 minutos extras, mas elimina 90% dos erros de concentricidade relacionados aos acessórios. Não sei dizer quantas vezes vi lojas usarem mandíbulas duras genéricas para peças personalizadas e me perguntar por que suas peças estão descentralizadas.
Outra coisa que muitas vezes é esquecida: a preparação das peças. Certifique-se de que a peça bruta que você está usando seja concêntrica. Se você estiver girando uma barra, verifique seu desvio externo antes de colocá-la no mandril. Uma barra dobrada ou com um grande ponto no diâmetro externo nunca será concêntrica, não importa quão boa seja sua configuração. Eu mantenho um comparador portátil em cada caixa de ferramentas que dou aos novos clientes e digo-lhes para verificarem o estoque de cada barra antes da configuração. Se houver mais de 0,002 polegadas de desvio, troque-o por outra barra. É um pequeno passo, mas evita muita frustração depois.
Espere, e quando você usa peças longas e finas? Eles são complicados porque flexionam sob a força de corte, o que prejudica a concentricidade. Eu sempre recomendo usar um apoio estável ou seguidor para peças com mais de 10 vezes seu diâmetro. Certifique-se de que o resto esteja ajustado com muita força, e isso marcará a peça ou adicionará atrito; muito solto e a peça ainda flexionará. O controle Fanuc permite sincronizar o movimento do resto com o eixo Z do torno, para que você não precise ajustá-lo manualmente a cada poucos centímetros. Eu tive um cliente operando válvulas de alumínio de 3 pés de comprimento há algum tempo, e eles estavam recebendo peças cônicas de 0,005 polegadas de ponta a ponta porque pularam usando um apoio seguidor. Depois que eles adicionaram isso, seus erros de concentricidade caíram 80%, o que mudou o jogo.
Não esqueçamos também a manutenção regular da máquina. Eu forneço muitoTorno CNC HorizontaleTorno de torneamento horizontalmodelos para pequenas oficinas, e aqueles que acompanham a manutenção têm muito menos problemas de concentricidade do que aqueles que esperam até que algo quebre. Limpe os caminhos todas as semanas - lascas e resíduos de refrigerante podem ficar presos, fazendo com que o carro emperre e se desloque. Lubrifique os rolamentos do fuso de acordo com o cronograma da Fanuc, e não quando você se lembrar. E substitua peças desgastadas, como mandíbulas de mandril ou vedações, antes que elas causem problemas. Uma vedação de mandril de US$ 20 é muito mais barata do que um lote ruim de peças de US$ 2.000.
Agora, vamos falar sobre solução de problemas quando você tiver problemas de concentricidade. Primeiro, não entre em pânico - 9 em cada 10 vezes, é uma solução simples. Comece com o básico: verifique o torque do mandril, verifique a excentricidade do fuso, verifique os deslocamentos da ferramenta. Eu sempre digo aos operadores para trabalharem a partir do suporte de trabalho, e não o contrário. Tive um cliente no mês passado que estava obtendo 0,004 polegadas de erro de concentricidade em parafusos de aço inoxidável. Ele passou duas horas verificando o programa, a ferramenta, a torre e finalmente percebeu que havia apertado as mandíbulas do mandril de maneira desigual quando trocou um lote de peças. Corrigido isso e o problema desapareceu em 2 minutos. Esse é o tipo de erro que você comete apenas uma vez, certo?
Além disso, aproveite as ferramentas de diagnóstico integradas do controle Fanuc. Eles não são apenas para técnicos de serviço – você pode usá-los para verificar a carga do fuso, o alinhamento do eixo e até mesmo os valores de deslocamento da mandíbula em tempo real. A maioria dos operadores não sabe que essas funções existem e podem economizar muito tempo. Por exemplo, se você abrir a tela de diagnóstico de desvio do fuso em seu controle Fanuc, poderá ver exatamente quanta oscilação existe sem um relógio comparador, o que acelera as verificações pela metade.
Espere, mais uma coisa: treinamento de operadores. Posso fornecer o melhor torno CNC Fanuc do mercado, como oTorno de cama planaEu recomendo para peças pequenas e médias, mas se seus operadores não souberem configurar corretamente, você ainda terá problemas. Ofereço treinamento gratuito no local para todos os meus clientes, porque sei que é isso que faz a diferença entre uma boa máquina e uma ótima máquina. Eu os ensino não apenas como operar o controle, mas também como solucionar problemas de concentricidade, como verificar a fixação e como fazer calibrações simples. Na maioria das vezes, as oficinas com operadores bem treinados não têm problemas de concentricidade – eles apenas conhecem os pequenos passos que fazem toda a diferença.
No final das contas, a concentricidade em um torno CNC Fanuc não é ciência de foguetes. É uma questão de ser consistente, não cortar atalhos e prestar atenção aos pequenos detalhes. Desde o aperto das mandíbulas do mandril até a verificação do estoque da barra antes da configuração, desde o uso de mandíbulas macias para peças personalizadas até a realização de verificações regulares de alinhamento, cada etapa resulta em peças perfeitamente concêntricas. Se você está cansado de descartar peças devido à má concentricidade, ou se está procurando um torno Fanuc confiável que o ajudará a atingir suas especificações de tolerância, não hesite em entrar em contato. Estou aqui para ajudá-lo a descobrir o que sua oficina precisa, seja um torno horizontal padrão, um centro de torneamento para peças multioperacionais ou apenas dicas para resolver os problemas com os quais você já está lidando.
Referências:
- Corporação Fanuc. (2022). Manual de operação do torno CNC Fanuc: fixação e calibração.
- Sociedade Internacional de Engenharia de Manufatura. (2021). "Fontes de erros de concentricidade no torneamento CNC: um estudo de caso de produção de pequenos lotes." Jornal de Processos de Fabricação, Vol. 67, pp.
- Associação de Ferramentas e Produção. (2023). "Melhores práticas para usinagem de mandíbulas macias e fixação de peças para tornos CNC." Boletim Técnico TPA 108.
- Manual do maquinista: edição de torneamento CNC. (2022). Industrial Press Inc., Nova York.